Artykuł sponsorowany
Jak dopasować metodę trwałego oznaczania do materiału, obróbki i identyfikowalności detalu
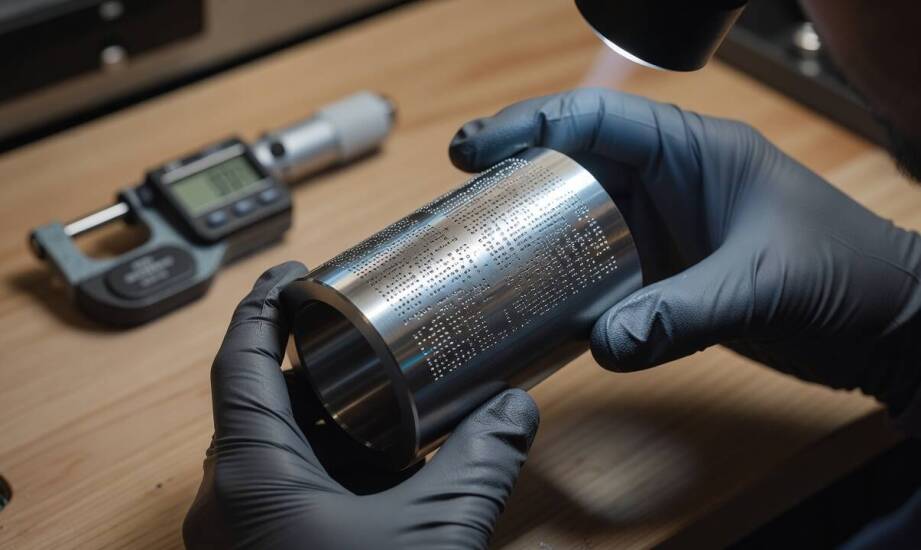
W procesie produkcji seryjnej znak na detalu nierzadko wygląda czytelnie bezpośrednio po naniesieniu głowicą. Problem pojawia się po kolejnym etapie mycia chemicznego, obróbki cieplnej lub montażu podzespołów. Wzór traci kontrast i staje się nieczytelny dla systemów wizyjnych lub personelu kontrolnego. Taka sytuacja występuje przeważnie wtedy, gdy wybrana metoda obróbki nie uwzględnia późniejszych operacji technologicznych i docelowych warunków eksploatacji elementu.
Przeczytaj również: Leasing automatów vendingowych - jakie są zalety tej opcji finansowania?
Porównanie głębokości i odporności oznaczeń
Planując znakowanie przemysłowe, inżynierowie przeprowadzają przegląd dostępnych rozwiązań pod kątem ich fizycznej ingerencji w detal. Zastosowanie lasera polega na oddziaływaniu zogniskowanej wiązki na powierzchnię materiału. W przypadku stali nierdzewnej i aluminium technologia ta zapewnia wysoki kontrast bez głębokiego ubytku powłoki. Powierzchniowy ślad bywa jednak podatny na późniejsze krycie ochronne lub intensywne ścieranie mechaniczne. Rozwiązania mikropunktowe wykorzystują z kolei serię uderzeń igłą węglikową lub diamentową. Mechanizmy te tworzą trwałe wgłębienia w materiale o twardości do 63 HRC. Odporność na ścieranie, korozję oraz agresywną obróbkę wynika tu z fizycznego wyparcia metalu, a typowa głębokość śladu wynosi od 20 do 200 mikrometrów. Systemy żłobiące używają twardego rylca do ciągłego wycinania rowków, co daje wyczuwalny rzeź na nieregularnych powierzchniach. Tłoczenie tabliczek znamionowych polega natomiast na głębokim deformowaniu oddzielnych nośników, zwykle aluminiowych lub stalowych.
Przeczytaj również: Jak wygląda proces diagnozowania zakażenia świerzbowcem norweskim?
Różnice między metodami obejmują szybkość nanoszenia i potencjał integracji z automatycznymi liniami produkcyjnymi. Urządzenia laserowe sprawdzają się przy dużych seriach dzięki brakowi kontaktu mechanicznego. Zespół uderzeniowy lub żłobiący wymaga precyzyjnego sterowania siłą i trajektorią narzędzia względem unieruchomionego detalu. W środowisku masowej produkcji seryjnej ostateczny wybór bazuje na ustaleniu, czy zakład stawia na maksymalną prędkość transportu, czy na najwyższą niewrażliwość kodu na czynniki zewnętrzne.
Przeczytaj również: Najciekawsze destynacje na wycieczki służbowe – co proponują biura podróży w Warszawie?
Dobór technologii do geometrii i obróbki detalu
Gęstość i twardość materiału determinują możliwość trwałej penetracji śladu w głąb struktury. Twarde stopy narzędziowe lub węglik wolframu dobrze znoszą pracę pneumatycznej igły punktowej. Wiązka światła wymaga natomiast dopasowania odpowiedniej długości fali i parametrów mocy do stopnia absorpcji metalu. Geometria elementu bezpośrednio wpływa na dostępność roboczą. Zakrzywione lub trudno dostępne przestrzenie często wymagają integracji głowicy z wieloosiowym ramieniem robota przemysłowego. Kolejne operacje produkcyjne, takie jak malowanie proszkowe, fosforanowanie czy montaż w większym zestawie, potrafią całkowicie zakryć płytki wzór ablacyjny. Głębokie wgłębienia uderzeniowe pozostają w takich warunkach całkowicie czytelne.
Aplikacja znaków bezpośrednio na bloku napędowym lub ramie ma przewagę w branżach wymagających pełnej identyfikowalności przez cały cykl życia sprzętu. W sektorze lotniczym i motoryzacyjnym unikalny kod bazy danych musi przetrwać skrajne obciążenia termiczne oraz kontakt z chemią warsztatową. Nośnik pomocniczy w postaci tabliczki znamionowej sprawdza się lepiej w sytuacjach, gdy obły kształt bryły uniemożliwia bezpośrednią pracę głowicy znakującej. Oddzielna płytka stanowi optymalne wyjście przy grubych warstwach antykorozyjnych lub rygorystycznych wymogach prawnych dotyczących certyfikacji całych maszyn. Aluminiowy panel bywa wtedy wytłaczany poza główną pętlą produkcyjną i trwale nitowany w czytelnym miejscu korpusu.
Niewłaściwie wdrożona technologia prowadzi do przestojów operacyjnych i błędów w późniejszych fazach montażu. Znikający po kąpieli chemicznej kod QR staje się niewidoczny dla skanerów optycznych. Powstała w ten sposób wada wymusza zorganizowanie dodatkowego stanowiska oznaczania i zauważalnie spowalnia linię. Zbyt płytkie bicie igłą na wałach narażonych na tarcie uniemożliwia późniejszy odczyt serwisowy, a zbyt mocny nacisk frezu na kruchych stopach powoduje mikropęknięcia materiału. Wynikające z tego braki w identyfikowalności generują kosztowne zwroty partii od zamawiającego.
Firma Taksi Engineering od 1994 roku projektuje i integruje maszyny znakujące dla przedsiębiorstw z sektorów motoryzacyjnego, lotniczego oraz elektronicznego. Warszawski zespół inżynierski dostosowuje rodzaj wdrożonej głowicy do wymagań obrabianego stopu, dopasowując urządzenia do planowanej sekwencji procesów na hali produkcyjnej.
Trafność zintegrowanego stanowiska wynika z pełnego zrozumienia drogi detalu od cięcia, przez obróbkę wykończeniową, aż po ręce użytkownika końcowego. Skorelowanie profilu rytu z twardością fizyczną materiału gwarantuje ciągłość wewnętrznej kontroli jakości oraz bezpieczeństwo eksploatacji w terenie.
Kategorie artykułów
Polecane artykuły

Jak współpraca z geodetami wpływa na proces sprzedaży domów w Sochaczewie?
Współpraca z geodetami jest niezbędna w procesie sprzedaży nieruchomości, zwłaszcza domów. Ich ekspertyza zapewnia precyzyjne pomiary oraz dokumentację, co czyni transakcje bardziej przejrzystymi. Dzięki temu klienci unikają problemów prawnych dotyczących granic działek. Specjaliści ci opracowują ta

Kluczowe zasady dochodzenia odszkodowań z pomocą prawnego radcy
Zrozumienie podstawowych zasad dochodzenia odszkodowań jest kluczowe, aby dostrzec znaczenie pomocy prawnej w tym procesie. Wsparcie specjalisty, takiego jak Kancelaria Radcy Prawnego Jacka Sławomira Osucha, może być pomocne w dochodzeniu roszczeń. W artykule omówimy aspekty związane z reprezentacją