Artykuł sponsorowany
Od pliku CAD do gotowego detalu — etapy zlecenia cięcia CNC
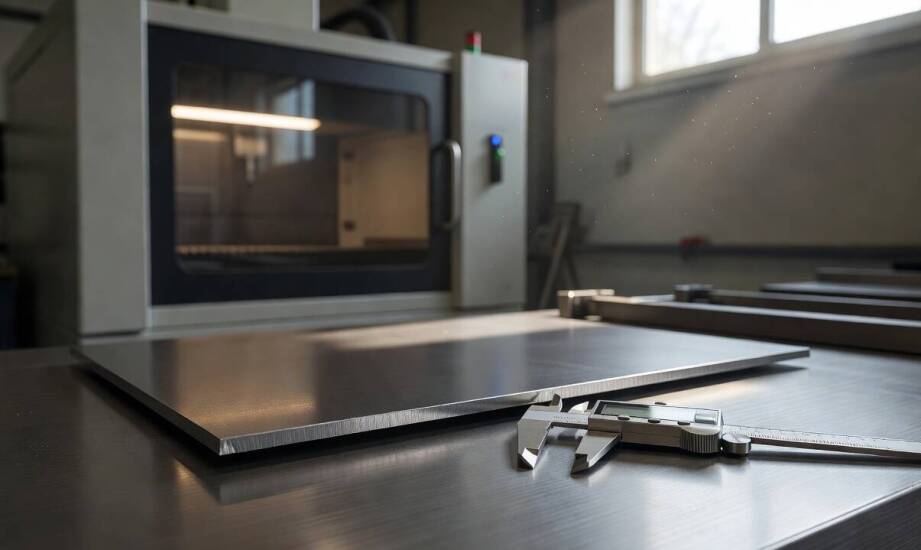
Proces powstawania gotowego detalu z metalu obejmuje szereg precyzyjnych kroków technologicznych, które rozpoczynają się na długo przed fizycznym uruchomieniem maszyny na hali. Przesłanie rysunku technicznego lub cyfrowego pliku CAD inicjuje rygorystyczną procedurę weryfikacji dokumentacji. To właśnie w tym momencie najczęściej ujawniają się braki kluczowych informacji o specyfice pożądanego materiału, wymaganych tolerancjach wymiarowych czy docelowym przeznaczeniu elementu. Prawidłowe zaplanowanie całej ścieżki obróbki pozwala na płynne przejście od wirtualnego modelu do rzeczywistego, gotowego do montażu komponentu. Właściwe przygotowanie danych wejściowych bezpośrednio determinuje ostateczny czas realizacji całego zlecenia i skutecznie ogranicza ryzyko powstawania kosztownych braków produkcyjnych. Przejście przez wszystkie etapy wymaga ścisłej współpracy między projektantem a technologiem programującym urządzenie.
Przeczytaj również: Leasing automatów vendingowych - jakie są zalety tej opcji finansowania?
Weryfikacja pliku CAD i programowanie obróbki
Przed przekazaniem zadania na produkcję wykwalifikowany technolog musi dokładnie sprawdzić format dostarczonego pliku oraz poprawność załączonej geometrii. Standardem branżowym w obróbce blach pozostaje format DXF, który bezwzględnie wymaga zachowania skali 1:1 z jednostkami ustawionymi na milimetry. Wszystkie kontury przeznaczone do wycięcia muszą tworzyć całkowicie zamknięte obiekty, pozbawione jakichkolwiek mikroszczelin oraz nakładających się na siebie, zduplikowanych linii. Otwory montażowe projektuje się wyłącznie jako pełne okręgi lub domknięte polilinie, ponieważ oprogramowanie sterujące obrabiarką nie potrafi zinterpretować pojedynczych punktów rzuconych w przestrzeń roboczą. Inżynierowie dokładnie dzielą projekt na oddzielne warstwy odpowiadające za samo cięcie, ewentualne grawerowanie i punktowe znakowanie poszczególnych partii materiału. Rozdzielenie tych procesów zapobiega pomyłkom podczas wprowadzania parametrów na pulpicie sterownika.
Przeczytaj również: Jak dopasować metodę trwałego oznaczania do materiału, obróbki i identyfikowalności detalu
Zatwierdzony pod kątem poprawności projekt trafia do specjalistycznego środowiska CAM, gdzie generowany jest finalny kod numeryczny dla obrabiarki. Na tym etapie operator maszyny wykonuje zaawansowany nesting, czyli optymalizuje ułożenie poszczególnych detali na wybranym arkuszu blachy w celu maksymalnego ograniczenia odpadu. Specjalista określa precyzyjnie punkty przebicia materiału, czyli tak zwane wejścia i wyjścia, a także ustala najkorzystniejszą sekwencję pracy palnika. Dolnośląscy operatorzy wykonujący cięcie CNC często dostosowują swoje strategie nestingu do specyfiki lokalnych łańcuchów dostaw, operując na konkretnych formatach hutniczych dostarczanych przez wrocławskie hurtownie stali. Dobór właściwej ścieżki przejścia narzędzia pozwala znacząco ograniczyć straty surowcowe oraz zauważalnie skrócić całkowity cykl pracy danego urządzenia tnącego.
Przeczytaj również: Jak wygląda proces diagnozowania zakażenia świerzbowcem norweskim?
Parametry sprzętowe i dbałość o jakość krawędzi detalu
Wygenerowany program trafiający do sterownika wymaga odpowiedniego dobrania fizycznych parametrów pracy plazmy, lasera lub strumienia wody. Jakość uzyskanej krawędzi zależy bezpośrednio od prędkości przesuwu głowicy oraz precyzyjnego utrzymania zadanego dystansu palnika od materiału. Zbyt powolne prowadzenie wiązki powoduje nadmierne topienie krawędzi dolnej obrabianego detalu i gromadzenie się tam grubej warstwy bardzo twardego żużla. Przekroczenie optymalnej szybkości roboczej prowadzi natomiast do zjawiska niepożądanego ukosowania powierzchni oraz powstawania ostrego gratu, który znacznie utrudnia późniejsze pasowanie poszczególnych elementów konstrukcji. Przy przecinaniu stali węglowej o grubości 10 milimetrów z użyciem zaawansowanych źródeł plazmowych wymagane są odpowiednie nastawy. Zgodnie z wytycznymi producentów, technolog ustawia natężenie prądu na około 90 A przy prędkości 2600 mm/min. W systemach o większej wydajności wartości te sięgają nawet 130 A przy 2700–2900 mm/min.
Wysoka temperatura procesu cięcia wymaga rygorystycznego kontrolowania odkształceń termicznych wycinanej blachy. Operatorzy maszyn stosują celową kolejność wypalania geometrii, wykonując w pierwszej kolejności niewielkie otwory wewnętrzne, a dopiero w końcowej fazie docinając obrys zewnętrzny detalu. Zastosowanie tymczasowych mostków technologicznych utrzymuje wymaganą stabilność elementu i zapobiega jego wyginaniu podczas nierównomiernego nagrzewania. Po wygaszeniu łuku i zdjęciu elementów ze stołu roboczego pracownicy dokładnie usuwają ewentualne zadziory za pomocą zmechanizowanych gratowarek taśmowych lub odpowiednich narzędzi ręcznych. Ostatnim krokiem przed przekazaniem danej partii produkcyjnej do docelowego montażu jest weryfikacja wymiarów przy użyciu skalibrowanej suwmiarki i bardzo dokładne oczyszczenie powierzchni ze śladów lotnych tlenków.
Płynne przeprowadzenie konkretnego zlecenia przez wszystkie omówione fazy technologiczne decyduje o pełnej zgodności gotowego komponentu z pierwotnym założeniem inżynieryjnym. Działająca w sektorze obróbki metalu firma Elmet Sebastian Zieliński wykorzystuje tego rodzaju ustandaryzowane procedury w swojej codziennej pracy już od 2002 roku. Przedsiębiorstwo łączy zaawansowane wycinanie blach z precyzyjnym toczeniem, wieloosiowym frezowaniem oraz profesjonalnym spawaniem nośnych konstrukcji stalowych. Kompletne zintegrowanie wielu specjalistycznych procesów ślusarskich w jednej przestrzeni wytwórczej ułatwia bieżące kontrolowanie uzyskanej dokładności wymiarowej na każdym etapie powstawania produktu. Zastosowanie sprawdzonych procedur weryfikacji plików CAD oraz ściśle mierzony dobór parametrów cięcia pozwalają utrzymać pełną powtarzalność obróbki niezależnie od wielkości realizowanej serii.
Kategorie artykułów
Polecane artykuły
Jak utrzymać ZKP po wdrożeniu, gdy zmieniają się surowce i tempo produkcji
Wytwórnia mieszanek mineralno-asfaltowych bez problemu operuje na ważnym certyfikacie jakości, dopóki sprawdzony dostawca nie dostarczy partii kruszywa o odmiennym uziarnieniu. Zmianie mogą ulec także podstawowe parametry stosowanego lepiszcza drogowego. Producent musi wówczas bezzwłocznie dostosowa
Które cechy mieszkania z rynku wtórnego w Sochaczewie oznaczają dodatkowe wydatki po zakupie
Początkowa cena lokalu z drugiej ręki rzadko stanowi ostateczny koszt inwestycji. Wiele ukrytych opłat ujawnia się dopiero po podpisaniu aktu notarialnego. Konieczność pilnych remontów, wady techniczne budynku czy zaległości we wspólnocie potrafią znacząco zawyżyć początkowo zakładany budżet. Niska